Łączniki standardowe ITH
Zakres łączników ITH do przemysłowych połączeń śrubowych obejmuje:
- Rozmiary gwintów: od M20 (3/4 ") do W510 (510 mm / 20 078”) i większe
- Obróbka powierzchni: procesy galwaniczne, cynkowa powłoka blaszkowata, cynkowanie ogniowe, powłoki fluorowęglowe (PTFE) i wiele innych.
- Materiały: stale hartowane, stale wysokotemperaturowe, ekstremalnie wysokie temperatury, stale kriogeniczne, stale nierdzewne i wiele innych.
- Produkty: śruby sześciokątne, śruby z gniazdem sześciokątnym (śruby imbusowe), śruby rozprężne, śruby dwustronne ITH, podkładki ITH, nakrętki sześciokątne i nakrętki okrągłe.
Łączniki ITH są stosowane we wszystkich sektorach przemysłu, na przykład w wysoko obciążonych łożyskach tocznych w turbinach wiatrowych lub w turbinach gazowych i parowych. Ponieważ ITH produkuje zarówno elementy złączne, jak i pasujące do nich narzędzia do przykręcania, połączenia śrubowe są często projektowane przez ITH (dostawca systemu).
Elementy złączne są projektowane ze względu na środowisko ich zastosowania i rodzaj naprężeń (statycznych, dynamicznych, termicznych), z którymi są poddawane.
Jedną z podstawowych zasad projektowania bardzo obciążonych połączeń śrubowych jest niemiecka wytyczna VDI 2230. Poniższe przykłady poszczególnych elementów mocujących mają na celu przedstawienie ogólnego opisu. Skontaktuj się z nami, aby uzyskać bezpłatne konsultacje techniczne - z przyjemnością doradzimy i pomożemy zaprojektować połączenie śrubowe
Przegląd standardowe elementy złączne ITH
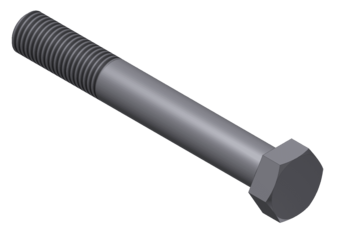
- Śruba sześciokątna
- Śruby z gniazdem sześciokątnym (śruby imbusowe)
- Kołek rozporowy
- Śruby dwustronne ITH
- Nakrętki sześciokątne
- Podkładki ITH
Korzyść
- znormalizowane i powszechnie używane
- ekonomiczne dla krótkich długości mocowania i małych wymiarów
Niedogodności
- koncentracja naprężeń w głowie
- niebezpieczeństwo pęknięcia przez zdenerwowaną głowę
- ograniczona kątowość osi gwintu do leżącej poniżej powierzchni
- zakup specjalnych materiałów
- stosowanie nie jest możliwe przy dużych obciążeniach zginających
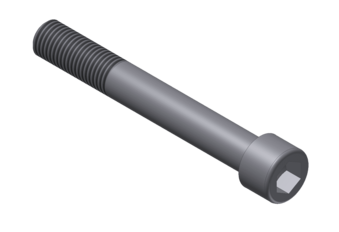
Korzyść
- stosować w promieniowo ograniczonych przestrzeniach
Niekorzyść
- koncentracja naprężeń w głowie
- niebezpieczeństwo pęknięcia przez zdenerwowaną głowę
- ograniczona kątowość osi gwintu do leżącej poniżej powierzchni
- zakup specjalnych materiałów
- stosowanie nie jest możliwe przy dużych obciążeniach zginających
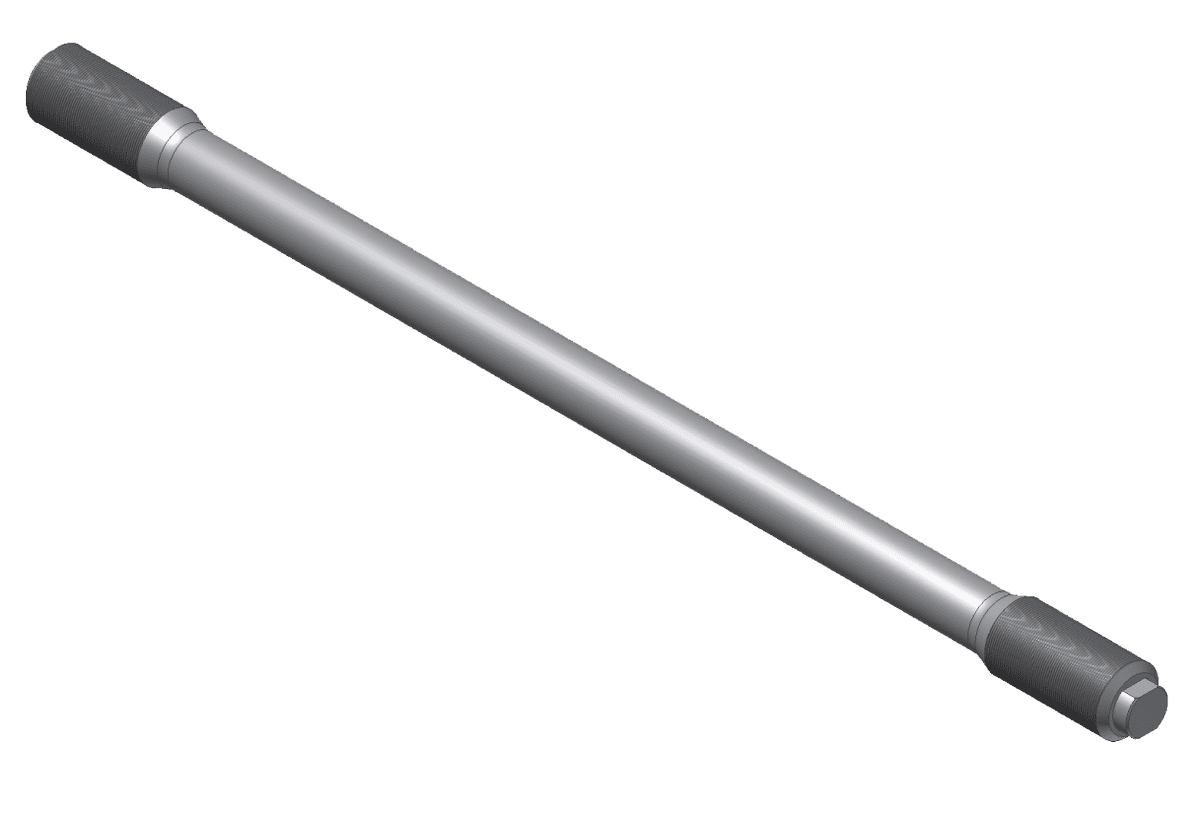
Korzyść
- zastosowanie w połączeniach termicznie obciążonych
- odwrotne naprężenia zginające
- naprężenia dynamiczne
- możliwe zamówienie na specjalne materiały
Niekorzyść
- kompleksowa produkcja dzięki wałkowi rozprężnemu
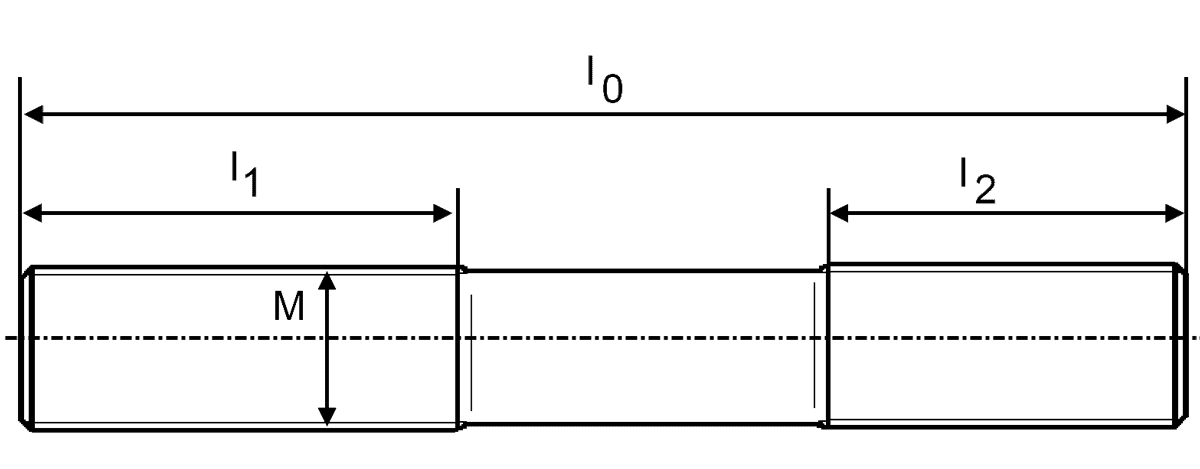
są produkowane z gwintu M20 (3/4 "). Gwinty można zwinąć do M120 (5"). Śruby dwustronne mają następujące zalety:
- tania produkcja, ponieważ średnica wału jest równa średnicy tocznej
- niska koncentracja naprężeń dla optymalnego układu
- łatwe zaopatrzenie i produkcja dzięki specjalnym materiałom
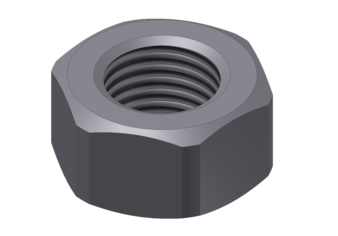
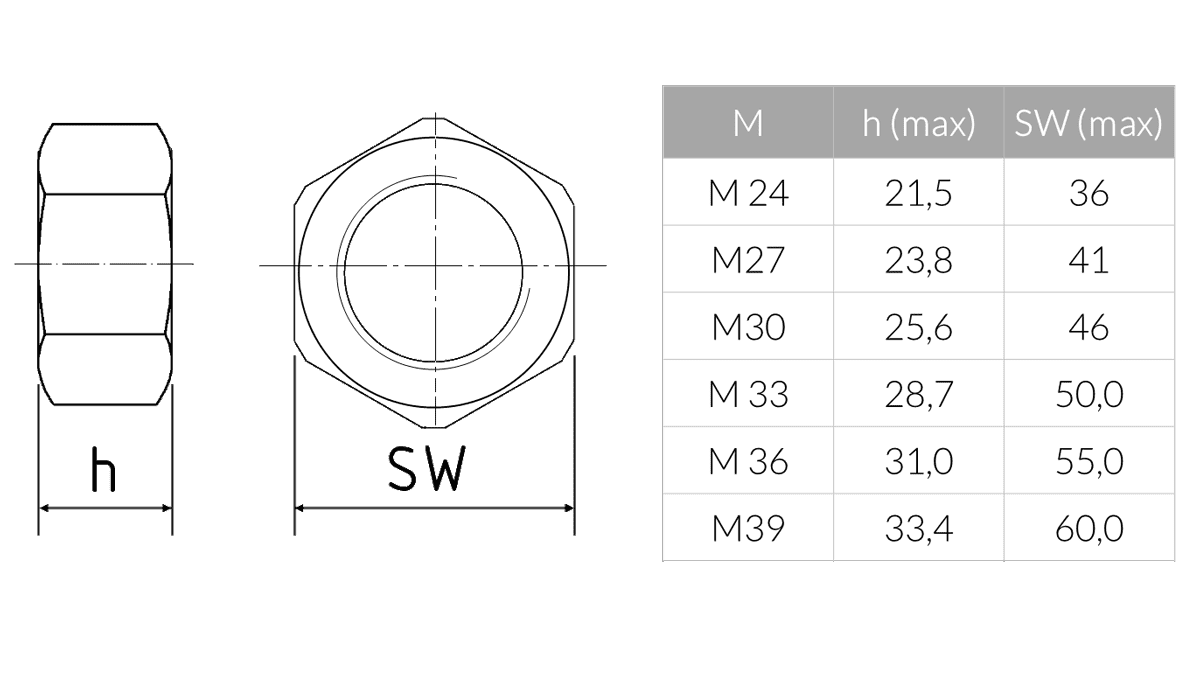
Aby uzyskać ekonomiczne i technicznie akceptowalne połączenie, ITH zaleca nakrętki sześciokątne M39 zgodnie z EN ISO 4032. Od rozmiaru gwintu M42, ITH zaleca stosowanie okrągłych nakrętek typu RMZ lub RMS.
są produkowane w standardowych rozmiarach dla gwintów od M20 (3/4 ") do M100 (4").
Orzechy mają następujące zalety:
- wysoka równoległość płaszczyzny
- wysoka wytrzymałość na zginanie, a zatem mniejsza utrata siły naprężającej
- łatwe zaopatrzenie i produkcja przy użyciu specjalnych materiałów
wszystkie podkładki ITH są dopasowane wymiarowo do cylindrów napinających śruby ITH
Używany materiał na śruby, nakrętki i podkładki
- Hartowanie stali
- Stal wysokotemperaturowa, ekstremalnie wysokotemperaturowa
- Stale kriogeniczne
- Stale nierdzewne
- Specjalne materiały
| Skróty | Nr materiału | Nr UNS USA | ASTM / AISI / SAE USA |
|---|---|---|---|
|
42CrMo4 |
1,7225 |
H41400 |
A304 / AISI 4140H / SAE J775 / 1268 |
|
32CrMo12 |
1,7361 |
- |
- |
|
34CrNiMo6 |
1,6582 |
- |
- |
|
30CrNiMo8 |
1,6580 |
- |
- |
|
50CrV4 |
1,8159 |
H61500 |
A304 / AISI 6150H / SAEJ1268 |
| Skróty | Werkstoff- Nie. | Nr UNS USA | ASTM / AISI / SAE USA |
|---|---|---|---|
|
24CrMo5 |
1,7258 |
H41300 |
A304 / AISI 4130H / SAE J1268 |
|
21CrMoV57 |
1,7709 |
- |
- |
|
40 CrMoV47 |
1,7711 |
- |
A193 Gr B16 |
|
X22 CrMoV12-1 |
1,4923 |
S42200 |
A126 / 565 / AISI 422 / SAE J467 / 775 |
|
X19CrMoVNbN11-1 |
1,4913 |
- |
- |
|
X8CrNiMoBNb1616 |
1,4986 |
- |
- |
|
Stop NiCr20TiAl 80 A. |
1,4952 |
NO7080 |
B637 / SAE J467 |
| Skróty | Werkstoff- Nie. | Nr UNS USA | ASTM / AISI / SAE USA |
|---|---|---|---|
|
26CrMo4 |
1,7258 |
H41300 |
A304 / AISI 4130H / SAE J1268 |
|
X6CrNiTi18-10 |
1,4541 |
S32100 |
A128 / 193/194/213 / 240/249/269/276/312 376/479 / (weiter s. Werkstoff S32100 AISI 321 / SAE J405 / 412/467) |
|
X5CrMnNiN18-9 |
1,6909 |
S21900 |
A269 / 276/312/314/473/580/813/814 |
| Skróty | Werkstoff- Nie. | Nr UNS USA | ASTM / AISI / SAE USA |
|---|---|---|---|
|
X17CrNi16-2 |
1,4057 |
S43100 |
A176 / 276/314/473/479/493/511/579/580/593/594 / AISI 431 / SAE J412 |
|
X5 CrNi18-10 |
1.4301 |
S30400 |
A182 / 194/213/240/249/312/320/336/358/368/376/403 |
|
X6 CrNiTi 18-10 |
1,4541 |
S32100 |
A182 / 193/194/213/240/249/269/276/312/313/320/336/358/376 |
| Skróty | Werkstoff- Nie. | Nr UNS USA | ASTM / AISI / SAE USA |
|---|---|---|---|
|
24CrAlloy 718 NiCr19NbMoMo5 |
2,4668 |
N07718 |
B637 / B670 / SAEJ467 |
|
Stop X-750 NiCr15Fe7TiAl |
2,4669 |
7777 |
B637 / SAEJ467 |
|
Stop 80 A NiCr20TiAl |
2.4952 / 2.4631 |
NO7080 |
B637 / SAEJ467 |
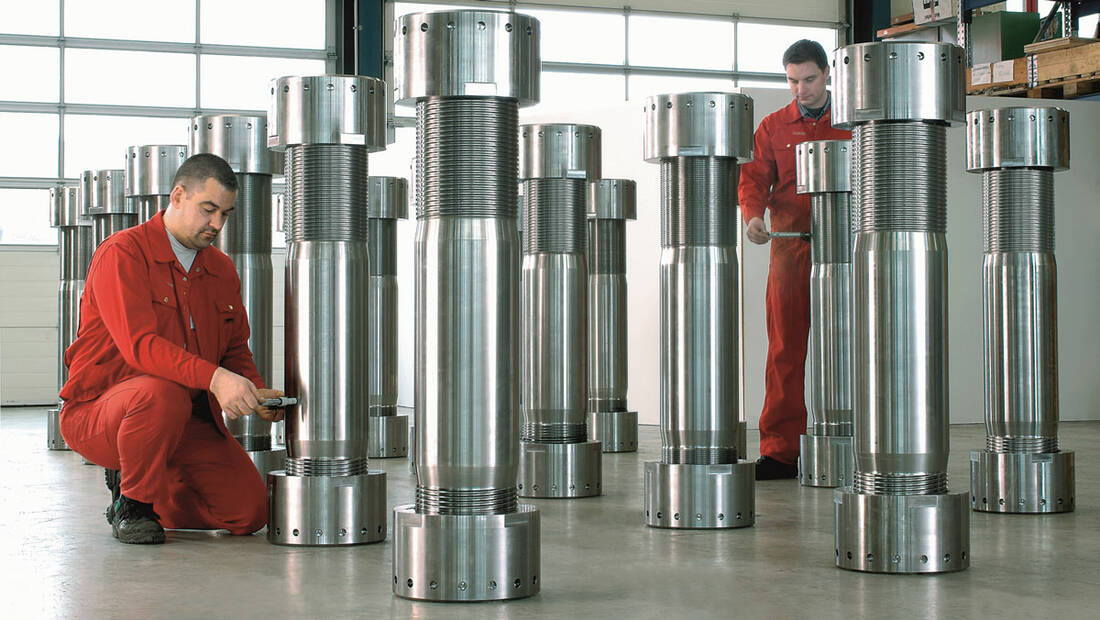
Wysoki standard jakości i duże zakłady produkcyjne umożliwiają produkcję specjalnych śrub w różnych rozmiarach i klasach tolerancji. Zakres dostaw ITH rozpoczyna się od rozmiaru gwintu M20 (3/4 "). Największym dotychczas wyprodukowanym przez ITH gwintem był W510 (510 mm / 20").
Produkcja mechaniczna
Obróbka mechaniczna elementów mocujących odbywa się na najnowocześniejszych maszynach CNC z napędzanymi narzędziami. Gwinty (do M120 / 5 ") są wytwarzane przez ITH przy użyciu procesu walcowania na zimno. W zależności od rozmiaru i materiału nić jest walcowana na zimno w procesie ciągłym lub wgłębnym. Poprzez walcowanie na zimno obszar podstawy nici jest wzmocniony. Zwiększa to granicę plastyczności materiału śruby w obszarach krawędziowych powierzchni przyłożenia gwintu i zaokrąglenia rdzenia. Jednocześnie powstają wewnętrzne naprężenia ściskające, które później pokrywają się z naprężeniami rozciągającymi, tworząc w ten sposób ogólny stan rozciągania (szczególnie w strefy krawędziowe rdzenia gwintu), co ma pozytywny wpływ na żywotność śruby.